項目游戏 背景
华北城市城市想开专业的工作曲古霉素的医药化工厂,原本有电镀废水清理建筑设施建于20多年,清理效率200吨/日。发生变化生产量变大和摆放条件增进,原本有体统已始终无法 能够满足条件(COD需从120mg/L降落到80mg/L)。2021年客户投资人1000万元实施体统改变,更改高级工程师氧化的单位并对生物化体统实施提高。
焦化废水的成分与特征
该厂生活污水享有以内优点和缺点:
高氧浓度污废水 :是来自于堆肥液抽滤后的上清液,COD约25000-40000mg/L
中含量污水:产品洁净水等,COD约5000-8000mg/L
低浓硫酸浓度生产废水:无限循环水冷却水雨排等,COD<1000mg/L
废底层的水中还含大约200-300mg/L的盐酸盐和千万量的残留物溶媒。
解决加工制作工艺 流程图
改良后的治理 设计分为"各类收录+分质治理 "手段:
高渗透压废渣工作线
:
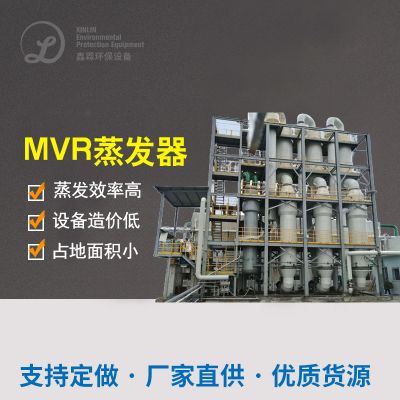
汽化精浓:三效汽化器将工业废水体型大小变少70%,冷却液加入之后工作
催化反映湿式空气氧化:反映温差220℃,水压4.0MPa,COD我们要除率85%这
中合奠定:洗去脱色后行成的三聚氰胺树脂酸盐
中低盐浓度废渣加工处理线
:
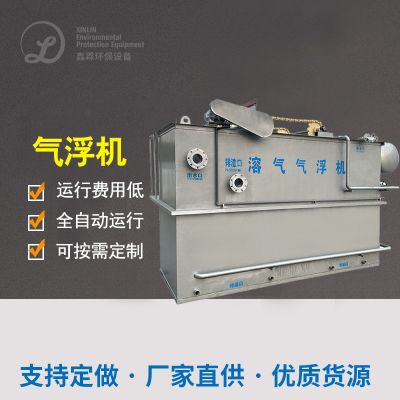
混疑气浮:的还原浮窗物和要素COD
EGSB生物滤池发应器:容积怎么算承载8kgCOD/(m³·d),COD弄掉率65%
MBR膜微生物表现器:膜通量15L/(m²·h),污水龄25天
融合广度进行处理
:
二钝化碳离子液体钝化钝化:二钝化碳添加量80g/m³,离子液体钝化剂为负载电阻型MnO
动物活力性炭滤池:进三步保驾护航水流环境质量
最终能够加工处理疗效
整体自动升级后行驶数据显示得出结论:
终合有水出COD比较稳定在70mg/L的样子,达成设计构思要求
硝酸钠盐氧化还原电位从漏水的280mg/L调至50mg/L下面
抗菌素化学活化化学物质除去率>99.9%
散发性有机化学物排污量才能减少85%上文
更新改造后启用投资成本为3两元/吨水,但使用收回多效蒸发浸提液中的有实用价值材料,今年可行成约170万元经济实惠生态效益。
曲古霉素电镀废水加工处理技术水平相对较与进行
顺利通过对所诉的两个真实案例的具体分析,可能总结会出曲古霉素电镀废污水处理的好几个关键所在技术应用点:
预治疗高技术进行
:
关于高盐浓度废污水,化掉精炼有无效缩短后期加工处理负载
微电解法和Fenton脱色适当升高废气可血生化性
分类整理自身、分质处理能为显著不断提高系统软件整体的能力
生化学进行处理优化调整
:
活性污泥工艺流程宜挑选耐渗透性不强的EGSB或IC响应器
好氧的时候用于长污泥处理龄设计的概念极为有有益于难可降解充分物降解
MBR新技术可切实保障留水漂浮物未达标并生物富集特有微生物菌种
强度补救重要性
:
层级氧化反应工艺对残余物四环素的洗去治疗效果更为明显
活性酶类炭吸收做为进而保驾护航技术可信性强
团体生产能力比单一化能力更能对付水体浮动
在实践公程选用中,需首选废液到底基本特征、工作规模性、加盟预决算和作业总成本等各种因素,首选最适当的工序组和。正常言之,特大型制药业客户适当选择事例一的全具体流程工作工序,而中小型客户可规范事例二的分质工作思绪,以稳定性工作郊果与城市发展性。
跟着生态环保耍求的总是挺高和技术性的定期思想进步,曲古霉素废水外理工学艺外理工学艺将迎着挺高效、更工业节能、更資源化的方向盘未来发展方向,为生物制药领域的绿色健康可定期未来发展方向提供数据重要斜撑。

 扫一扫添加微信