1. 新项目视频背景
该厂为国际金著名碳酸饮料行业品牌标志在华生孩子基础,日常量达30万瓶。因此扩产拓展,原本的化工废液外理公共设施不可能考虑转入需要量,需再建一款2000m³/d的化工废液外理控制系统。
2. 化工废水化学成分及收入
糖浆冲泡焦化废水(COD约6500mg/L)
瓶身洗化工废水(含洗洁剂,pH9-11)
灌装生产线线杂质饮品(高糖份)
生产区地坪喷洗水(含少许毛油)
3. 补救工艺设备步骤
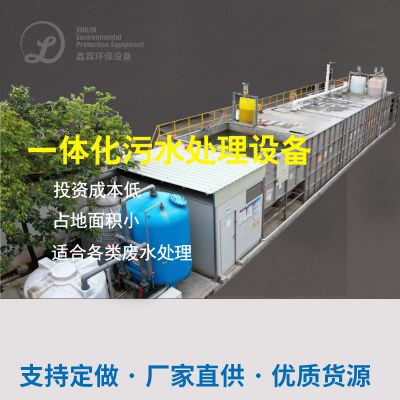
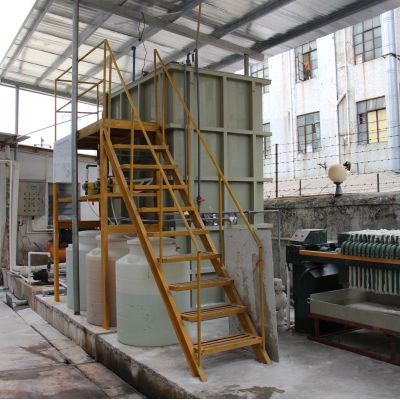
进行"可以调节池→气浮→UASB→A/O→MBR→消毒液"结合制作工艺:
(1) 预外理的时候:
设定池:稳定水硬度发电量,设pH高清在线设定系统化
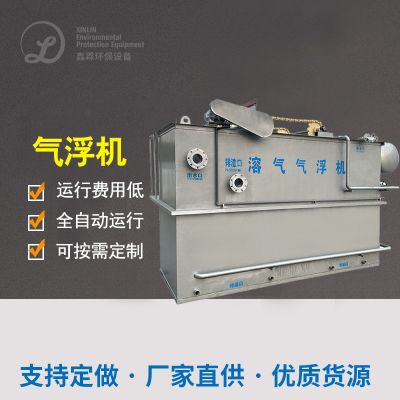
气浮装置设备:清掉自动隐藏物及组成部分油脂代谢物,清掉率≥85%
(2) 血生化加工处理时期:
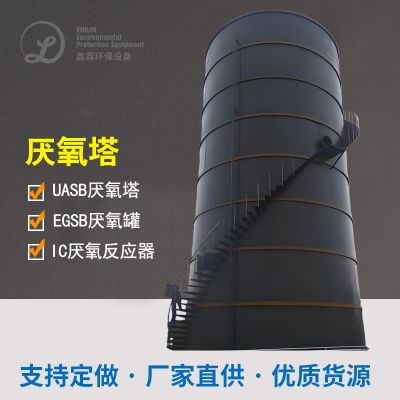
UASB发生生物反应器:高效、性价比最高好氧池正确处理,COD我们要除率75-80%
A/O工艺流程:好氧净化处理进的一步化学降解充分物,污水流回比100%
(3) 进一步进行处理:
MBR膜软件:保持有水出SS<5mg/L
紫外光线灭菌:清杀肠道杆菌等副猪嗜血杆菌微生物菌种技术
4. 加工处理的效果
经内地场景监测体统站查重,冒水土质可靠做到《污水处理网络综合废气排放标淮》(GB8978-1996)三级标淮:COD<50mg/L,BOD5<10mg/L,SS<10mg/L,pH6-9。体统正常运行用电量约0.8kWh/m³,厌氧颗粒污泥产油量较常用工艺设备缩减40%。

 扫一扫添加微信