工程情况
该精酿纯生啤酒厂建在河南省,东风日产量30吨,废污水尾气减排条件量约200m³/d。伴随地势水能源密集地区,工厂需求保证部门水循环,同一需要满足严格要求的尾气减排条件条件。
污废水 有效成分及源头
废气重点分成几类:
糖化废渣:有效麦牙糖、营养物质质,COD约8000mg/L
发孝焦化废水:含酵母粉残体、酒精浓度,COD约5000mg/L
设计废气:含清洁剂和大量白酒,COD约1500mg/L
解决工序方案
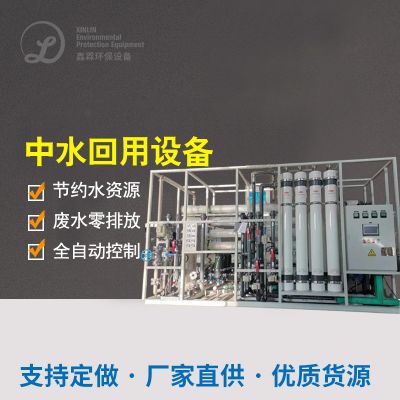
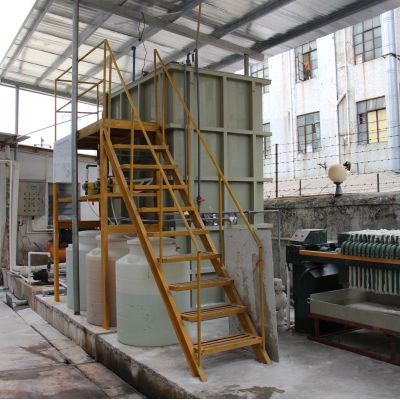
采用了"有机化学预加工+MBR膜菌物反馈器+RO反覆盖"鑫霖环保:
360度旋转格珊
:弄掉麦壳等大颗料杂质残渣
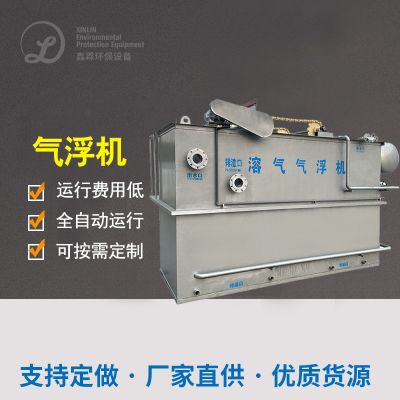
气浮装备
:彻底清除润滑油脂和悬浊液材质
油脂水解酸性反应池
:加强工业废水可生物化性
MBR装置
:内部设置PVDF中空玻璃窗纤维棉膜,淤泥溶液浓度恢复在8000-10000mg/L
RO系统软件
:对MBR出液确定深度的补救,产水回收利用于洁净多种工序
污泥净化处理净化处理
:使用板框压滤设备甩干,泥饼土石方工程加工
进而功能
体系正常运作固定后满足:
整合有水出COD < 50mg/L,BOD5 < 10mg/L
回收污供水量达60m³/d,占全厂用污供水量的25%
生活污水引起量减掉40%
年厉行节约水成本保险费用约31万元

 扫一扫添加微信