焊接生产喷涂车间的废气情况
锡焊期间中引起的废液成份简化,首要分为飘尘、金属质钝化物、损害气态等。可根据锡焊流程不一样,废液成份有了一定的差异:
烟气粉尘粒子物
:基本成分表为铁、锰、铬、镍等黑色金属氧化反应物,比表面积一般而言在0.01-1μm范围内,易自动隐藏在废气中。
微害废气
:包涵臭氧老化(O₃)、氮阳极硫化物质(NOx)、一阳极硫化碳(CO)、二阳极硫化碳(CO₂)等。
释放性有机会物(VOCs)
:一部分对焊方法中施用焊剂或保护英文气休很容易导致大量VOCs。
悍接的废气还具有下特色:
颗粒直径小
:大这部分粒子物专属于可吸气粒子物(PM10及PM2.5),对我们身体有害大。
溶度价格波动大
:焊结使用时烟气导致量随方法产品参数波动很深。
高热高湿
:局部锡焊有机废气治理温差较高且含带水气体,增大了操作高难度。
电焊气体工作瓶颈问题与要素
治疗常见问题
颗料物取除高效率规定高
:点焊烟气粉尘粒子猫瘟,传统化除尘处理机器设备很难高效益收集。
多类感染物相融
:需直接清理科粒物、气态污染破坏物,生产工艺搭配组合非常复杂。
装配车间布局图被限
:电焊焊接功位分布或中移动时,集气机系统设汁关卡大。
耗电与进行生产成本
:加工处理平台需兼得感觉与经济条件性。
重点能力要素
发祥地管理
:择优所采用低飘尘焊接加工原料和工艺设备。
效率高集气体统
:不同厂房功能分区规划有效的身体局部排烟管道或综合内循环程序。
多极净化处理工学院艺
:一般是需求"预补救+主补救+后补救"的组合构成新工艺。
智能化设备化把控
:会按照有机废气渗透压全自动调高体系运营数据,削减能源消耗。
金典的例子介绍
案例库一:某中重型机制厂对接焊生产车间的废气制理
項目题材
:
本车间以大结构设计件不锈钢焊接有利于,施用埋孤焊、汽体守护焊等几种生产工艺,平均有烟粉尘约50kg,烟粉尘高温常达60℃综上所述。
处里方法
:
集气操作系统
:选用顶吸罩+侧吸罩整合,保障不锈钢焊接功位焊接烟尘收集率≥90%。
加工处理工学艺
:
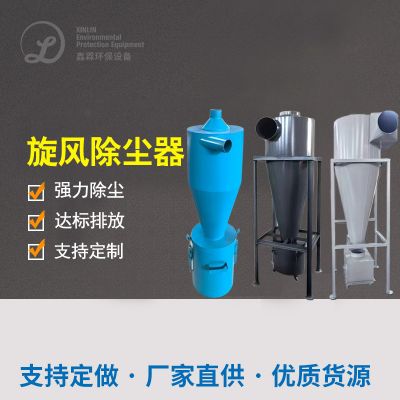
预治疗:漩风降尘器除掉大颗料
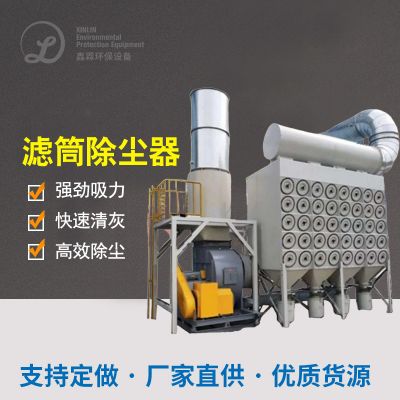
主加工:效率高滤筒滤尘器(PTFE淋膜过滤材料)
后净化处置:几丁质酶炭活性炭吸附设备净化处置残存气态破坏物
自动化保持
:表明焊接方法工装夹具自主驻车自主调试送风机速比。
工作视觉效果
:
科粒物污染物氨水浓度<10mg/m³
VOCs取除率>85%
系统性水耗大幅度降低30%

 扫一扫添加微信